





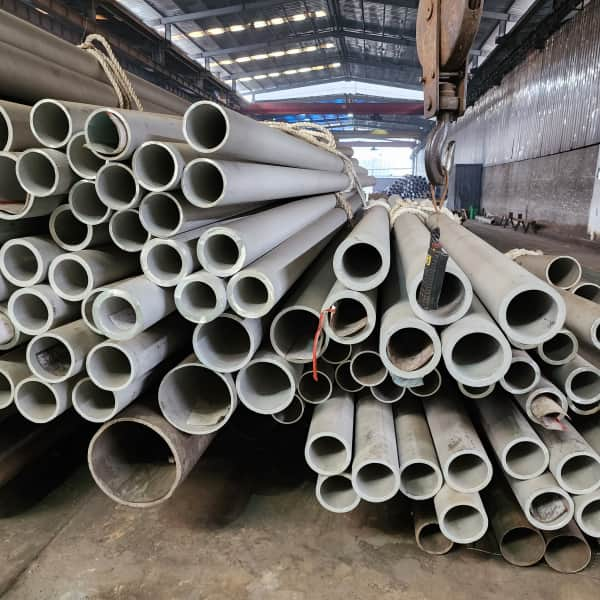
Ötvözet 20 hőcserélő cső (UNS N08020) – ASTM B729 varrat nélküli, U-hajlítás
1. Szabvány: ASTM B729, ASTM B464, ASTM B474
2. OD méretek: 1/2" - 48"
3. Vastagság: SCH5~SCHXXS
4. Típus: Varrat nélküli / Hegesztett / ERW / EFW / FŰRÉSZ
Ötvözet 20 hőcserélő csőnem általános korróziós ötvözetnek készült. Egyetlen problémára tervezték: forró kénsav, amely 316 litert fogyaszt el egyetlen kampány során, és arra kényszeríti az üzemet, hogy tizennyolc havonta cserélje ki a hőcserélő-köteget. A 32-38% nikkel, 19-21% króm és 3-4% réz kombinációja az UNS N08020-ban az, ami miatt a cső túléli ezt a szolgáltatást, és a réz az az alkatrész, amelyet a legtöbb vásárló elfelejtett ellenőrizni a malom tanúsítványán.
Ez az oldal magáról a csőről szól: melyik specifikáció szabályozza, milyen kémiának kell lennie, hogyan kell beállítani az U-hajlítási geometriát, melyik BWG falat kell megrendelni, és hol nem az ötvözet a megfelelő válasz.

Melyik specifikáció vonatkozik a csőre
Három ASTM-dokumentum számít, és a vásárlók rendszeresen rosszat idéznek.
Az ASTM B729 varrat nélküli csövet fedi le az UNS N08020, N08026, N08024, N08925, N08926 és N08354 szabványban, hidegen megmunkált és izzított. Ez a varrat nélküli hőcserélő cső specifikációja. Az ASME SB729 az azonos nyomástartó edényes kiadás, és általában ezt hívják a bélyegzett hőcserélők.
Az ASTM B468 ugyanazon ötvözetcsaládba tartozó hegesztett csöveket takarja. Ha a csövet hegesztik, majd húzzák, akkor a hegesztési varratot hidegen meg kell dolgozni és át kell lágyítani, és ezt a tanúsítványnak is fel kell tüntetnie. Az a hegesztett cső, amelyet nem süllyesztettek a hegesztés után, egy öntött hegesztési rögöt tart a korróziós kezelés közepén, ahol a sav pontosan megtalálja.
Az ASTM B366 a szerelvényeket, a B463 pedig a lemezt takarja. Ha a köteg varrat nélküli cső, hegesztett cső és burkolt csőlemez keverékéből épül fel, minden sorelemnek szüksége van a megfelelő specifikációra a saját tanúsítványán, nem pedig egyetlen általános hivatkozást az „ASTM B729”-re a teljes csomagon.
| Termék forma | Specifikáció | Tipikus felhasználás hőcserélőben |
|---|---|---|
| Varrat nélküli cső | ASTM B729 / ASME SB729 | Korróziós oldali csövek kén- és foszforszolgáltatásban |
| Hegesztett cső, hidegen húzva és izzítva | ASTM B468 | Hosszabb hosszúságok, ahol a varrat nélküli malomfutás rövid |
| Tányér és lap | ASTM B463 | Shell, csatorna, terelőlemezek |
| Szerelvények és karimák | ASTM B366 | Fúvókák, visszatérő ívek, fejlécek |
Kémia: A réz a lényeg
Az ASTM B729 összetételi tartománya az, amelyre a beszerzési rendelést kell vezetni. A táblázat két sora határozza meg, hogy a cső működik-e kénsavban: réz és nióbium.
| Elem | Tartomány (ASTM B729) | Mit csinál a szervizben |
|---|---|---|
| Nikkel | 32.0-38.0% | Ausztenites mátrix, rugalmasan és hegeszthetően tartja az ötvözetet |
| Króm | 19.0-21.0% | Passzív filmképző, beállítja az oxidációs oldali ellenállást |
| Molibdén | 2.0-3.0% | Pitting- és résállóság kloridokban |
| Réz | 3.0-4.0% | Növeli az ellenállást a redukáló kénsavval szemben, ami az oka a minőségnek |
| Nióbium + tantál | 8 x C min, 1,0 max | Stabilizálja a szenet, blokkolja a szemcsehatár-karbid kiválást a hegesztési hőhatás zónában |
| Szén | 0,07% max | Alacsony felső határ, így a stabilizációs arány elérhető marad |
A 31% nikkelt és 2,5% rezet tartalmazó tanúsítvány nem felel meg a táblázat egyetlen kitételének sem, de az ilyen anyagok "20-as ötvözet" néven mozognak a piacon. A csekk olcsó: olvassa el a réz- és nióbiumvonalakat, mielőtt kiengedi a hőt a hajlításhoz.
A mechanikai tulajdonságok szerények és stabilak, ezért ritkán határozzák meg a sorrendet:
| Ingatlan | Követelmény, lágyított |
|---|---|
| Szakítószilárdság | 550 MPa (80 ksi) min |
| Folyáshatár, 0,2% eltolás | 240 MPa (35 ksi) min |
| Megnyúlás 2 hüvelykben | 30% min |
| Keménység | Jellemzően 95 HRB alatt, lágyított állapotban |
A csöves malomnál a keménység számít, nem az erő. A 105 HRB-s csövet hidegen megmunkálták, és nincs megfelelően lágyítva, és inkább az U-kanyarban fog megrepedni, mint üzem közben.
U-hajlítási geometria: ahol a csöveket selejtezik
Az Alloy 20 kötegben lévő selejt nagy része a kanyarban keletkezik, nem a savban. Három szám vezérli.
Először is a középvonal hajlítási sugara. A TEMA gyakorlata a minimális cső külső átmérőjének 1,5-szeresét írja elő egy terelőlemezen áthúzott ívben, és a legtöbb gyártó nagyobb sugárral dolgozik, ha a csövek száma megengedi. A 25,4 mm-es cső tehát legalább 38 mm-es középvonali sugarat kíván, minden szorosabbhoz pedig írásos engedmény és ugyanabból a hőből végzett hajlítási teszt.
Másodszor, az egyenes láb balra a kanyar előtt. A csőnek bele kell ülnie a csőlemezbe, ki kell ürítenie a héjfúvókát, és továbbra is hagynia kell, hogy a görgő elérje a csatlakozást. A 300 mm-nél rövidebb egyenes az érintővonal előtt még akkor is gyártási problémát jelent, ha maga a hajlítás tökéletes.
Harmadszor, ovális hajlítás után. Az a kanyar, amely az eredeti átmérő durván 8%-ánál nagyobb mértékben simítja ki a szakaszt, nem megy át golyópróbán a furaton, és áramláskorlátozásként jelenik meg a termikus besoroláson. Mérje meg az első cikken, majd egy mintán, ne minden csövön.
Az Alloy 20 gyorsan megkeményedik, több mint 316 liter, ezért a hajlítási műveletet egy nagy sugárral és egy tüskével egy menetben kell megtervezni, nem pedig kis korrekciók sorozataként. Az ugyanazon a területen meghajlított, kiegyenesített és újrahajlított cső keménysége megnövekszik, amelyet semmilyen későbbi lágyítás nem távolít el teljesen, hacsak az egész cső vissza nem megy egy teljes oldatos kezelésen.
Falvastagság: BWG-számok és mit vásárolnak
A hőcserélő cső falát a Birmingham Wire Gauge idézi, amely eltér a héj oldalán használt csövek ütemezési számától. Az Alloy 20 gyakori választásai:
| BWG | Névleges fal (mm) | Hol használják |
|---|---|---|
| 16 | 1.65 | Nagynyomású vagy eróziós szervizelés, és többször újrahengerelt csövek |
| 18 | 1.24 | A kémiai hőcserélők alapértelmezett értéke; a korróziótűrés és a hőátadás legjobb egyensúlya |
| 20 | 0.89 | Tiszta, alacsony nyomású szolgáltatás, ahol a hőteljesítmény határozza meg a tervezést |
Az eggyel nehezebbé válás a hőátadás és a csőszám költségét okozza; egy mért öngyújtó korróziós pótlékba kerül. A kénsav szolgáltatásnál a falat általában a korróziós ráhagyás határozza meg, nem a nyomás, ezért egy 20 BWG-s cső forró saváramban hamis gazdaságosság: a cső azelőtt éri el kihúzási vastagságát, hogy a köteg elérné a tervezett élettartamát.
A faltűrés a megrendelés része, nem a malom belátása. Az ASTM B729 mínusz tűrést tesz lehetővé a falon, és a névleges falra tervezett köteg mínusz tűréscsővel vékonyabb, mint a feltételezett hő- és mechanikai számítás. Adja meg a tűréshatárt és a minimális falat a megrendelésben.
Cső-cső csatlakozások
A 20-as ötvözet általában hengerrel van kitágítva, és a kötés a második hely, ahol a kötegek meghibásodnak.
Három lehetőség dominál. A görgős tágulás önmagában alkalmas alacsony nyomású kötésekhez, ahol a csőlemez ugyanabból az ötvözetből készül. Az expanzió plusz tömítés hegesztés megfelel a korrozív csőoldali szervizelésnek, és a kénsavas hűtők szabványa, de a varrathoz megfelelő töltőanyagra van szükség (az ERNiCrMo-3 típusú kémia nem a megfelelő párosítás; az Alloy 20 töltőanyag a saját kémiája), és a hegesztést meghatározott sorrendben kell elkészíteni az expandálás előtt vagy után. A szilárdsági hegesztés, ahol a kötés terhelést hordoz, más minősítés, és eljárási vizsgálatot igényel.
A tágulásnak van egy szabálya, amelyet könnyű figyelmen kívül hagyni: a túlhengerlés elvékonyítja a cső falát a csatlakozásnál, és maradék feszültséget hagy maga után, amely elősegíti a klorid repedését a csőlemez hasadékában. A tágulási célt általában a falcsökkentés százalékában fejezik ki, és ezt inkább bele kell írni a munkautasításba, nem pedig a kezelőre bízni.
Ahol az Alloy 20 már nem a válasz
A 20-as ötvözet nem általánosan jobb a szomszédainál, és rossz szervizbe jegyzése olyan költséges, mint a 316L-t a megfelelőbe.
A 904L-rel szemben: mindkettő kezeli a kénsavat, és mindkettő rezet és molibdént tartalmaz.. 904L több nikkelt és több molibdént hordoz, és általában ott nyer, ahol kloridos lyukak is jelen vannak, magasabb áron. Ahol a vám egyszerű kénsav kloridok nélkül, az Alloy 20 általában nyeri a költségeket.
A 254SMO-val és a 6%-os molibdén családdal szemben: a magas molibdéntartalmú ausztenitesek nyernek a tengervízben és a magas kloridtartalmú vízfolyásokban, és veszítenek a költségeken a sima savban. A tengervízzel hűtött hőcserélő és a forró savcserélő akkor is más probléma, ha ugyanazon a telekrajzon ülnek.
A nikkel-molibdén minőségekkel szemben: a Hastelloy B2 és B3 saját sósavval rendelkezik, az Alloy 20 pedig nem. Ha a patak szabad HCl-t hordoz, akkor a specifikációnak kell mozognia, nem a falvastagságnak.
A duplex 2205 ellen: a duplex erősebb és olcsóbb, és ésszerűen kezeli a kloridokkal hígított kénsavat, de nem ez a minőség a forró tömény savhoz. A kétoldalas köteg, amely az Alloy 20 csomagot váltotta fel, mert az ár jobbnak tűnt, egy általános karbantartási történet.
Mit kell feltenni a megrendelésre
Hat sor fedi le a kockázat nagy részét:
- Specifikáció: ASTM B729 vagy ASME SB729, varrat nélküli, oldatban lágyított, a kiadási év feltüntetésével
- Kémia: teljes összetétel a tanúsítványon, a réz és a nióbium elemzett értékként van feltüntetve, nem „tipikusként”
- Méretek: OD, BWG fal, faltűrés, minimális fal, hossz és egyenes láb ráhagyás
- Hajlítás: középvonal sugara, ovális határ, labdateszt követelménye, és hogy a hajlítási vizsgálat csak az első cikken történik-e
- Felület: pácolt és passzivált, a kész csövön ASTM A380 szerinti szabadvas-vizsgálati eredménnyel
- Dokumentáció: malomtanúsítvány, a csőre visszavezethető hőszám és a specifikáció szerinti hidrosztatikus vagy örvényáramú vizsgálati jegyzőkönyv
Az Alloy 20 cső egy speciális cikk, amelynek hosszú átfutási ideje van, és az ötvözetnek tulajdonított meghibásodások többsége valójában a dokumentáció, a hajlítási gyakorlat vagy a kötési eljárás hibája. Az ötvözet akkor teszi a dolgát, ha a megrendelés elég pontosan meg van írva ahhoz, hogy a malom ezt bizonyítsa.
GYIK
K: Az Alloy 20 hőcserélő cső kg-onkénti áráról?
V: Az árak 25 és 40 dollár között mozognak kilogrammonként, mérettől, falvastagságtól, szállítótól stb. függően változnak.
K: Mennyi ideig tart a szállítási idő?
V: A szállítási idő 5-21 napon belül van
K: Van mintaszolgáltatás?
V: A mintákat ingyenesen biztosítjuk
K: Mi a minimális rendelési mennyiség?
V: Nincs minimális rendelési mennyiség
K: Hogyan kell csomagolni a termékeket?
V: A belső réteg vízálló papír külső réteggel rendelkezik, és fertőtlenítő fa raklappal van rögzítve.
K: Exportált országok
V: Brazília, Dél-Afrika, Indonézia, India, Szingapúr, Malajzia, Irán, Oroszország, Egyesült Arab Emírségek, Chile, Laosz stb.
Népszerű tags: ötvözet 20 hőcserélő cső (uns n08020) - astm b729 varrat nélküli, u-hajlított, kínai ötvözet 20 hőcserélő cső (uns n08020) - astm b729 varrat nélküli, u-kanyar gyártók, beszállítók
Egy pár
nemKövetkező
Ötvözet 20 hőcserélő csőAkár ez is tetszhet
A szálláslekérdezés elküldése